Traçabilité d’une rizerie : du paddy pesé au riz blanc livré, lot par lot
Par TraceFlow Labs · publié le 28 octobre 2026 · 8 min de lecture · Filières
Méthode pas à pas pour assurer la traçabilité complète d’une rizerie, du grain en balle jusqu’au riz blanc conditionné, avec exemples concrets et pièges à éviter.
Introduction
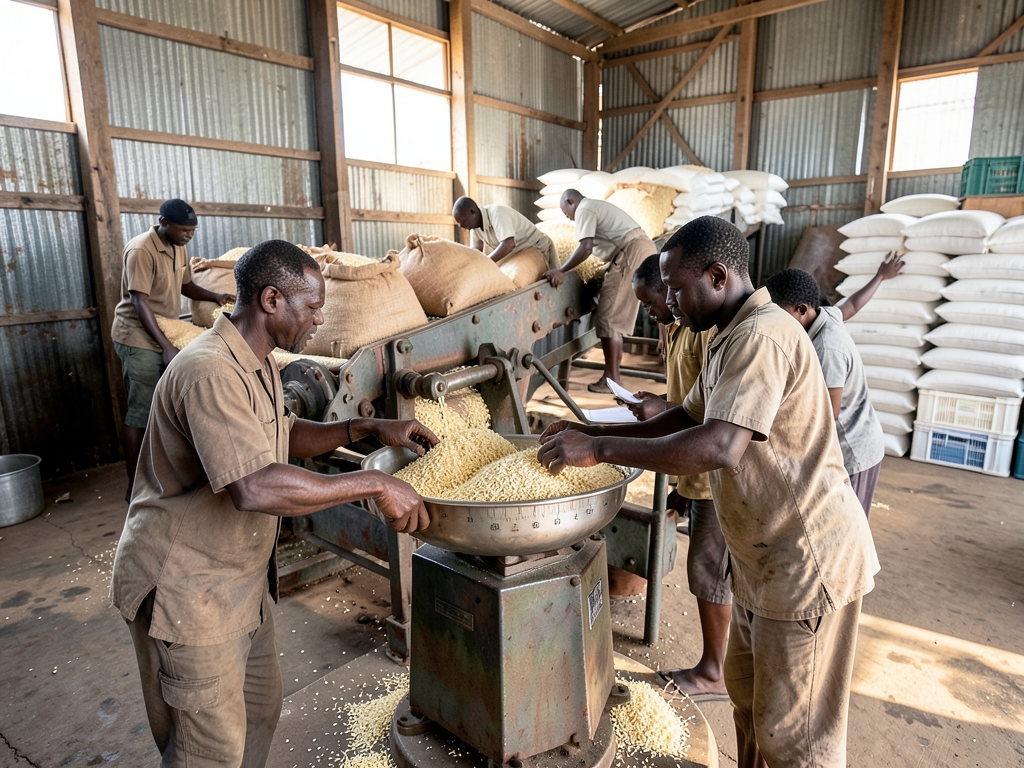
Dans le secteur agroalimentaire, la traçabilité n’est plus une simple exigence réglementaire ; elle constitue un levier stratégique pour garantir la sécurité du produit, répondre aux exigences des marchés d’exportation et renforcer la confiance des consommateurs. La rizerie, qui transforme le grain de riz en balle (paddy) en riz blanc prêt à la consommation, représente un maillon critique où chaque étape doit être documentée avec précision. Cet article propose une méthode détaillée, adaptée aux responsables qualité, directeurs d’usine, coopératives et exportateurs, pour suivre chaque lot de riz depuis la pesée du paddy jusqu’à la livraison du produit fini.
1. Cadre réglementaire et exigences de traçabilité
1.1 Principaux référentiels
- ISO 22000 : impose la mise en place d’un système de management de la sécurité des denrées alimentaires, incluant la traçabilité amont‑aval.
- HACCP (Codex Alimentarius) : exige l’identification des points critiques de contrôle et la tenue de dossiers permettant de retracer chaque lot.
- Normes locales : chaque pays possède ses propres obligations en matière d’étiquetage, de déclaration de lot et de suivi des mouvements de produits.
1.2 Points de contrôle obligatoires
- Identification du lot à la réception – attribution d’un numéro unique dès le quai.
- Enregistrement des paramètres critiques – humidité, température, poids, présence d’impuretés.
- Documentation des transformations – recettes, temps de séchage, températures de cuisson.
- Contrôle qualité à chaque étape – analyses microbiologiques, physico‑chimiques, décisions d’acceptation ou de mise en quarantaine.
- Étiquetage final – code GS1, QR code de vérification, mention du lot de production.
2. Étapes de la chaîne de traçabilité, lot par lot
2.1 Réception du paddy
- Numérotation automatique : chaque camion déchargé reçoit un numéro de lot qui reste attaché à tout le grain reçu.
- Mesures de base : poids total, humidité mesurée à l’aide d’un humidimètre calibré, température ambiante, inspection visuelle des impuretés.
- Évaluation du fournisseur : le lot est lié à un fournisseur dont le statut (agréé, sous surveillance, bloqué) est consigné.
2.2 Stockage initial
- Séparation par lot : les sacs sont stockés dans des entrepôts distincts, chaque emplacement étant relié au numéro de lot.
- Gestion des dates limites : date de réception, date de péremption éventuelle (DLC/DLUO) sont enregistrées.
- Contrôle d’humidité en entrepôt : capteurs de température et d’humidité assurent le respect des conditions de conservation.
2.3 Processus de transformation
| Phase | Action clé | Données à enregistrer |
|---|---|---|
| Nettoyage | Élimination des impuretés | Quantité d’impuretés retirées, résultat du tamisage |
| Décorticage | Séparation du grain du son | Pourcentage de perte, température du décortiqueur |
| Séchage | Réduction de l’humidité | Humidité avant et après séchage, durée du séchage |
| Polissage | Obtention du riz blanc | Température de polissage, rendement du lot |
| Conditionnement | Emballage en sacs ou en cartons | Type d’emballage, code GTIN, numéro de lot imprimé |
Chaque phase génère un ordre de fabrication qui référence le lot de matière première et crée un nouveau lot de produit intermédiaire ou final. Le principe du FIFO (premier entré, premier sorti) est appliqué, mais toute déviation doit être justifiée et consignée.
2.4 Contrôle qualité intermédiaire
- Analyses physiques : humidité, taille des grains, couleur.
- Analyses microbiologiques : recherche de moisissures, de bactéries pathogènes.
- Décisions : accepté, mis en quarantaine ou refusé. En cas de non‑conformité, le lot est affecté d’un CAPA (action corrective et préventive) et le suivi de la mesure corrective est enregistré.
2.5 Conditionnement et étiquetage
- Codage GS1 : chaque unité, carton et palette reçoit un code GTIN et un SSCC.
- QR code de vérification : lié au numéro de lot, il permet à tout acteur de la chaîne (transporteur, client, autorité) de consulter les informations de traçabilité en scannant le code.
- Libération positive : le lot ne quitte l’usine qu’après validation du contrôle final et de l’étiquetage correct.
2.6 Expédition et traçabilité aval
- Bon de livraison : référence le numéro de lot, le client, la quantité expédiée et le mode de transport.
- Traçabilité ascendante et descendante : à partir du code QR ou du numéro de palette, il est possible de remonter jusqu’au lot de paddy d’origine ou de descendre jusqu’aux cartons livrés.
- Archivage : tous les documents (ordres de fabrication, certificats d’analyse, bons de livraison) sont archivés électroniquement avec versionning et signature électronique.
3. Mise en œuvre pratique dans une rizerie
3.1 Sélection des outils de collecte
- Balances numériques reliées à un terminal portable pour saisir le poids et le numéro de lot en temps réel.
- Capteurs environnementaux (température, humidité) connectés à une base de données locale.
- Imprimantes d’étiquettes capables de générer les codes GS1 et QR à partir du système de gestion.
3.2 Formation du personnel
- Formation HACCP pour les opérateurs de chaque poste afin qu’ils comprennent l’importance de chaque donnée collectée.
- Procédures d’utilisation des terminaux mobiles : saisie, validation, impression d’étiquettes.
- Sensibilisation à la non‑conformité : comment signaler, enregistrer et suivre une anomalie.
3.3 Gestion documentaire
- Manuel qualité et procédures SOP (Standard Operating Procedure) doivent être accessibles via un système de gestion documentaire.
- Versionning automatique : chaque modification de procédure génère un nouveau numéro de version et une signature électronique du responsable.
3.4 Audits internes et revue de direction
- Audits périodiques : vérifient la conformité des enregistrements de chaque lot, la bonne utilisation des codes et la pertinence des actions correctives.
- Revue de direction : analyse les indicateurs de performance (taux de non‑conformité, délai de rappel) et définit les objectifs d’amélioration.
4. Erreurs fréquentes et comment les éviter
| Erreur | Conséquence | Solution |
|---|---|---|
| Omission du numéro de lot lors du pesage | Impossible de relier le grain aux étapes suivantes | Instaurer une validation obligatoire du numéro avant toute saisie |
| Saisie manuelle de données critiques (température, humidité) | Risque d’erreur de transcription | Utiliser des capteurs automatisés qui alimentent directement le système |
| Non‑respect du FIFO sans justification | Mélange de lots, difficulté à identifier la source d’un problème | Documenter chaque exception avec motif et autorisation du responsable qualité |
| Étiquetage incomplet ou illisible | Blocage à l’export, impossibilité de scanner le QR | Mettre en place un contrôle visuel avant expédition et un test de lecture du code |
| Absence de suivi des sous‑produits | Perte de valeur ajoutée, non‑conformité aux exigences de traçabilité | Enregistrer chaque sous‑produit (son, balles) comme lot distinct avec son propre code |
| Documentation papier non archivée | Risque de perte ou de détérioration des enregistrements | Passer à une GED (Gestion Électronique des Documents) avec sauvegarde locale et cloud optionnelle |
5. Outils numériques pour soutenir la traçabilité
Un logiciel dédié permet de centraliser toutes les informations décrites ci‑dessus, d’automatiser les flux de données et de garantir la disponibilité des dossiers lors d’un audit.
5.1 Fonctionnalités clés à rechercher
- Gestion des réceptions avec génération automatique de numéros de lot et enregistrement des paramètres de pesée.
- Suivi des stocks par lot dans plusieurs entrepôts, avec alertes de seuil et gestion des dates limites.
- Ordres de fabrication intégrant les recettes, le calcul des besoins et l’allocation des lots en FIFO.
- Contrôle qualité complet, incluant les décisions d’acceptation, la création de non‑conformités et les actions correctives.
- Conditionnement GS1 : génération d’étiquettes, QR codes et validation avant libération.
- Traçabilité ascendante/descendante à partir de n’importe quel code (lot, palette, bon de livraison).
- Gestion de rappel : identification rapide des clients et des stocks concernés, génération d’un dossier de rappel.
- Gestion documentaire avec signature électronique, versionning et archivage sécurisé.
5.2 Exemple d’application
Dans une rizerie typique, le responsable qualité utilise le module de réceptions pour scanner le code du camion, saisir le poids du paddy et enregistrer l’humidité. Le système crée immédiatement un numéro de lot et le lie à l’enregistrement du fournisseur. Lors du décorticage, l’opérateur lance l’ordre de fabrication correspondant ; le logiciel consomme le lot de paddy, crée un nouveau lot de riz décortiqué et calcule le rendement attendu. Chaque contrôle intermédiaire déclenche une fiche d’analyse qui, une fois validée, autorise le passage à l’étape suivante. À la fin du processus, le module de conditionnement imprime les étiquettes GS1 avec le QR code qui renvoie à l’ensemble du parcours du lot, du quai d’arrivée jusqu’au bon de livraison.
Questions fréquentes
Quelles sont les pièces justificatives indispensables pour chaque lot ?
- Bon de réception du fournisseur avec le numéro de lot.
- Fiches de mesures (poids, humidité, température) à chaque étape critique.
- Rapports d’analyses microbiologiques et physico‑chimiques.
- Décisions de contrôle (accepté, quarantaine, refus).
- Bon de livraison final avec le code GTIN et le QR code.
Comment réagir rapidement en cas de détection d’une contamination ?
- Identifier le lot concerné grâce au numéro de lot et au QR code.
- Vérifier les destinations déjà expédiées via le module d’expédition.
- Activer le module de rappel qui génère la liste des clients et des quantités à récupérer.
- Documenter les mesures prises (mise en quarantaine, destruction, enquête).
- Lancer une enquête CAPA et mettre à jour les procédures pour éviter la récurrence.
Peut‑on assurer la traçabilité sans connexion Internet dans les zones rurales ?
Oui. Un système « local‑first » stocke toutes les données sur les postes de travail et les terminaux mobiles. La synchronisation avec le serveur central s’effectue automatiquement dès que le réseau est disponible, garantissant ainsi la continuité de l’activité même dans les zones où la connectivité est intermittente.
Avec TraceFlow Chain
TraceFlow Chain propose un ensemble de modules couvrant l’ensemble du processus décrit : réception du paddy avec génération automatique de numéro de lot, suivi des stocks par lot et par entrepôt, ordres de fabrication intégrant le calcul des besoins et le FIFO, contrôles qualité avec gestion des non‑conformités et des actions correctives, conditionnement GS1 avec impression d’étiquettes et QR codes, et gestion de rappel instantanée. Le logiciel fonctionne hors ligne et se synchronise dès qu’une connexion est disponible, assurant ainsi la continuité de la traçabilité même dans les zones rurales d’Afrique de l’Ouest.
---